汽标平台标准档案编号:BJT-QC-Q-312-183E
已被 Q 312-2012 替代
替代新版:Q 312-2012→
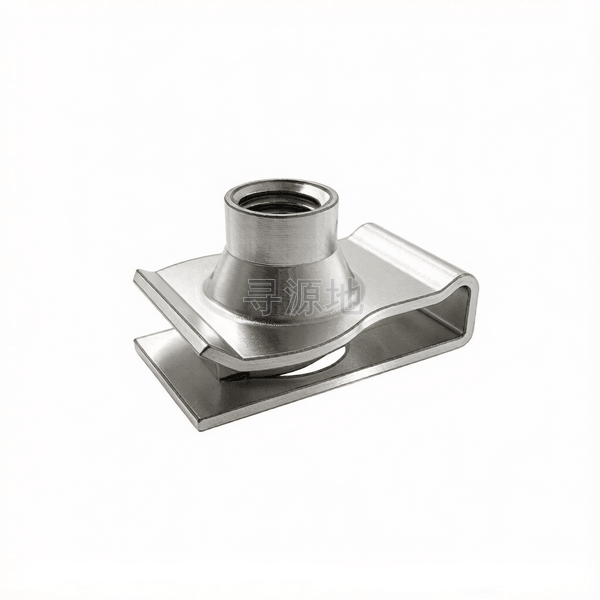
| 国标 GB | 国际 ISO | 德标 DIN | 美标 ASME/ANSI |
|---|---|---|---|
| GB/T 6170 | ISO 4032 | DIN 934 | ASME B18.2.2 |
螺纹尺寸 d | M4 | M5 | M6 | M8 | M10 | |
|---|---|---|---|---|---|---|
| P | 螺距 | 0.7 | 0.8 | 1 | 1.25 | 1.5 |
| h | min | 0.6 | 0.7 | 0.8 | 1 | 1.4 |
| h | min | 4.2 | 4.2 | 4.4 | 4.4 | 6 |
| k | 头部厚度 最大值 | 6 | 6 | 6.5 | 9 | 10.5 |
| k | 头部厚度 最小值 | 5 | 5 | 5.5 | 7.5 | 9 |
| dc | 法兰外径 最大值 | 13 | 14 | 15 | 17.5 | 25 |
| dc | 法兰外径 最小值 | 12 | 13 | 14 | 16.5 | 23 |
| da | 过渡圆径 最大值 | 8.5 | 9.5 | 11.5 | 12.5 | 16 |
| da | min | 7.5 | 8.5 | 10.5 | 11.5 | 15 |
| d1 | max | 6.1 | 6.9 | 7.9 | 9.4 | 11.7 |
| d1 | min | 6 | 6.8 | 7.8 | 9.3 | 11.6 |
| d2 | max | 8 | 8 | 9.6 | 11 | 14.4 |
| d2 | min | 7.6 | 7.6 | 9.2 | 10.6 | 14 |
| h1 | max | 0.4 | 0.4 | 0.6 | 0.6 | 1.3 |
| k1 | max | 4.5 | 4.5 | 5.2 | 5.2 | 6.7 |
| k1 | min | 4 | 4 | 4.2 | 4.2 | 5.7 |
| L1 | max | 10.5 | 12 | 14 | 15 | 19 |
| L1 | min | 9.5 | 11 | 13 | 14 | 18 |
| L2 | max | 17.5 | 20 | 24 | 25.5 | 33 |
| L2 | min | 16.5 | 19 | 23 | 24.5 | 32 |
| n | max | 11 | 12 | 13 | 14.7 | 18 |
| n | min | 10 | 11 | 12 | 13.8 | 17 |
Q 312-1999 国家标准规范技术条件与参数矩阵
材料 | 牌号 |
|
标准 |
| |
螺纹 | 等级 |
|
标准 | ||
公差 | 产品等级 |
|
标准 | ||
硬度 |
| |
表面处理 |
| |
外观 |
| |
验收及包装 | ||
性能 |
| |
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:紧固件配套
核心连接场景:与螺栓/螺柱配合实现可拆卸连接,广泛用于各行业装配
主要功能用途:与外螺纹件配合,通过螺纹啮合产生轴向夹紧力,实现被连接件的紧固
典型应用节点:
配合相应强度外螺纹螺栓/螺柱实现强力夹紧,工业机械、工程结构通用锁紧
生产制造工艺与质量控制
产品等级(精度):A级 (D≤16mm); B级 (D>16mm) (6H)
常用材料与性能等级:6级; 8级; 10级; 12级; A2-70; A4-70
对应国际/德标:GB/T 6170; DIN 934; ISO 4032; ASME B18.2.2
推荐表面防腐:镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色
全流程工序步骤:
冷镦合金盘条 → 球化退火 → 酸洗磷化 → 抽线 → 多工位螺母成型机剪切镦压六角坯 → 冲底孔 → 气动自动螺母攻牙机攻丝 → 淬火回火热处理(高强级) → 表面电镀/热镀锌 → 除氢 → 光学挑选机检验 → 包装
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 Q 312-1999 (B型板簧螺母)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。