汽标平台标准档案编号:BJT-QC-Q-203-CC6A
现行有效
Q 203-2012
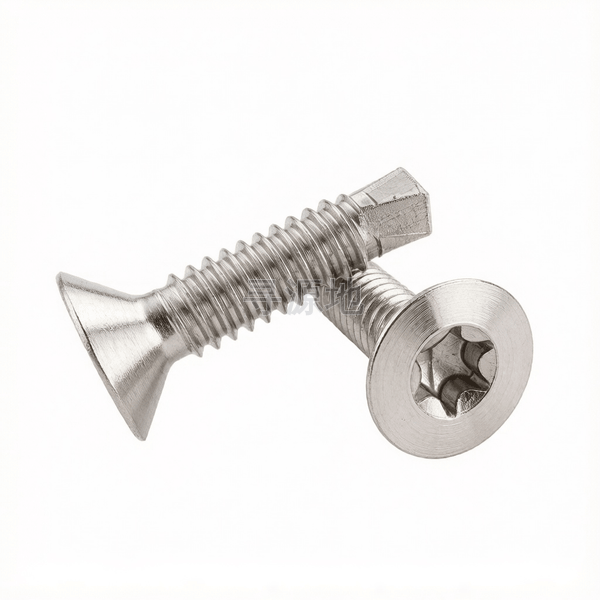
90°梅花槽沉头自钻自攻螺钉
6-Lobe 90°flat head self drilling screws with tapping screw thread
| 国标 GB | 国际 ISO | 德标 DIN |
|---|---|---|
| GB/T 15856 | ISO 15480 | DIN 7504 |
螺纹尺寸 d | ST2.9 | ST3.5 | ST4.2 | ST4.8 | ST5.5 | ST6.3 | |
|---|---|---|---|---|---|---|---|
| P | 螺距 | 1.1 | 1.3 | 1.4 | 1.6 | 1.8 | 1.8 |
| k | 头部厚度 最大值 | 1.7 | 2.35 | 2.6 | 2.8 | 3 | 3.15 |
| dk | 头部外径 最大值 | 5.5 | 7.3 | 8.4 | 9.3 | 10.3 | 11.3 |
| dk | 头部外径 最小值 | 5.2 | 6.9 | 8 | 8.9 | 9.9 | 10.9 |
| a | 末端距 最大值 | 1.1 | 1.3 | 1.4 | 1.6 | 1.8 | 1.8 |
| t | max | 0.91 | 1.3 | 1.58 | 1.78 | 2.03 | 2.42 |
| t | min | 0.65 | 1 | 1.14 | 1.39 | 1.65 | 2.02 |
| Drilling | plate thickness max | 1.9 | 2.25 | 3 | 4.4 | 5.25 | 6 |
| Drilling | plate thickness min | 0.7 | 0.7 | 1.75 | 1.75 | 1.75 | 2 |
| M | 参数值 | 2.8 | 3.35 | 3.95 | 4.5 | 4.5 | 5.6 |
| No. | 参数值 | — | — | — | — | — | — |
| z | min | 6.25 | 6.8 | 8.7 | 9.3 | 11 | 12 |
Q 203-2012 国家标准规范技术条件与参数矩阵
表面处理 |
|
|
| 彩虹色 | 黑色 | |
选用代号 |
|
|
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:建筑装修
核心连接场景:彩钢瓦固定、轻钢龙骨安装、夹芯板拼接、薄钢板连接
主要功能用途:无需预钻孔,一次完成钻孔与攻丝,用于薄钢板、彩钢板及轻钢构件的快速连接
典型应用节点:
彩钢板屋面及墙面直钻固定、轻钢别墅薄壁龙骨拼装、钢结构C型檩条与幕墙挂件快装
生产制造工艺与质量控制
产品等级(精度):A级 (钻尾成型级)
常用材料与性能等级:渗碳淬火 (表面硬度≥560HV, 芯部270~390HV); 410马氏体不锈钢
对应国际/德标:DIN 7504 (K/N/P型); ISO 15480; GB/T 15856
推荐表面防腐:镀蓝白锌;镀彩锌;多层复合防腐涂层(耐盐雾500~1000h);达克罗
全流程工序步骤:
1022A碳钢盘条退火 → 轻拉拔 → 多工位冷镦头部槽型/六角面 → 夹打模高速冲剪钻尾刀刃 → 高速搓丝成型 → 网带炉渗碳淬火与低温回火 → 表面电镀锌或特种防腐涂层 → 除氢退脆烘烤 → 钻孔攻速破坏性抽检 → 组装华司垫片 → 包装入库
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 Q 203-2012 (90°梅花槽沉头自钻自攻螺钉)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。