波兰标平台标准档案编号:BJT-PN-PN-82105-8962
现行有效
PN 82105
全螺纹大六角头螺栓
Large hexagon head bolts-Full thread
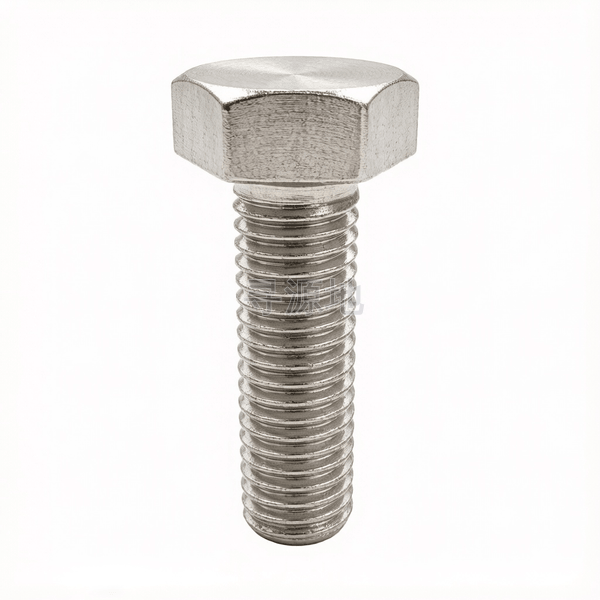
| 国标 GB | 国际 ISO | 德标 DIN | 美标 ASME/ANSI |
|---|---|---|---|
| GB/T 5783 | ISO 4017 | DIN 933 | ASME B18.2.1 |
螺纹尺寸 d | M10 | M12 | |
|---|---|---|---|
| P | 螺距 | 1.5 | 1.75 |
| s | 对边宽度 最大值 | 17 | 19 |
| s | 对边宽度 最小值 | 16.57 | 18.48 |
| e | 对角宽 最小值 | 18.72 | 20.88 |
| k | 头部厚度 最大值 | 6.85 | 7.95 |
| k | 头部厚度 最小值 | 5.95 | 7.05 |
| r | 过渡圆角 最小值 | 0.4 | 0.5 |
| da | 过渡圆径 最大值 | 12.2 | 14.7 |
| 材料 | 钢 | 不锈钢 | 有色金属 | |
|---|---|---|---|---|
| 通用技术条件 | GB/T 16938 | |||
| 螺纹 | 公差 | 6g | ||
| 标准 | GB/T 193、GB/T 9145 | |||
| 机械性能 | 等级 | d < 3 mm: 按协议; 3 mm ≤ d ≤ 39 mm: 5.6、8.8、10.9; 3 mm ≤ d ≤ 16 mm: 9.8; d > 39 mm: 按协议 | d ≤ 24 mm: A2-70、A4-70; 24 mm < d ≤ 39 mm: A2-50、A4-50; d > 39 mm: 按协议 | CU2、CU3、AL4 |
| 标准 | 3 mm ≤ d ≤ 39 mm: GB/T 3098.1; d < 3 mm 和 d > 39 mm: 按协议 | d ≤ 39 mm: GB/T 3098.6; d > 39 mm: 按协议 | GB/T 3098.10 | |
| 公差 | 产品等级 | d ≤ 24 mm 和 L ≤ 10 d 或 L ≤ 150 mm (按较小值): A; d > 24 mm 或 L > 10 d 或 L > 150 mm (按较小值): B | ||
| 标准 | GB/T 3103.1 | |||
| 表面缺陷 | GB/T 5779.1 | - | - | |
| 表面处理 | - | 不经处理; 电镀技术要求按 GB/T 5267.1; 非电解锌片涂层技术要求按 GB/T 5267.2; 热浸镀锌层技术要求按 GB/T 5267.3 | 简单处理; 钝化处理技术要求按 GB/T 5267.4 | 简单处理; 电镀技术要求按 GB/T 5267.1 |
| - | 如需其他技术要求或表面处理,应由供需协议 | |||
| 验收及包装 | GB/T 90.1、GB/T 90.2 | |||
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:建筑钢结构
核心连接场景:钢结构厂房、桥梁、高层钢框架、塔桅结构的节点连接
主要功能用途:承受钢结构节点的高强度拉剪复合载荷,保证摩擦型或承压型连接的可靠性
典型应用节点:
工程机械底座固定、通用机电设备组装、压力管道对夹法兰连接、钢构紧固
生产制造工艺与质量控制
产品等级(精度):A级 (d≤24mm且l≤10d/150mm); B级 (大规格/长规格)
常用材料与性能等级:4.8; 8.8; 10.9; 12.9; A2-70; A4-70
对应国际/德标:GB/T 5783; DIN 933; ISO 4017; ASME B18.2.1
推荐表面防腐:镀蓝白锌;镀彩锌;热浸镀锌;达克罗;氧化发黑;本色酸洗
全流程工序步骤:
盘条退火软化 → 酸洗磷化 → 冷拔抽线 → 冷镦下料成型六角头 → 切六角飞边 → 滚丝机全螺纹搓丝 → 调质热处理网带炉淬火回火 → 表面电镀/热浸锌/达克罗 → 去氢烘烤 → 通止规螺纹检验 → 称重装箱
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 PN 82105 (全螺纹大六角头螺栓)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。