美军标平台标准档案编号:BJT-MS-MS-3217B-D2CE
现行有效
MS 3217B-1989
轴用弹性挡圈
Retaining rings for shaft
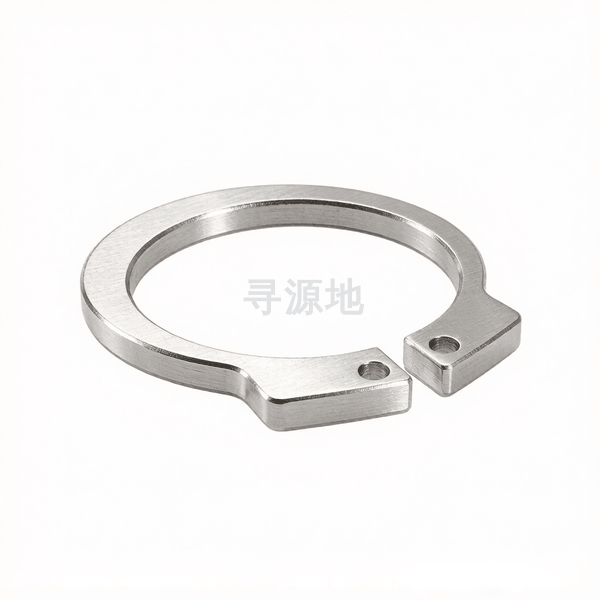
螺纹尺寸 d | 0.394 | 0.47 | 0.5 | 0.594 | 0.625 | 0.669 | 0.75 | 0.812 | 0.875 | 0.984 | 1.023 | 1.062 | 1.125 | 1.181 | 1.188 | 1.25 | 1.312 | 1.375 | 1.378 | 1.5 | 1.562 | 1.575 | 1.75 | 1.772 | 1.938 | 1.968 | 2.062 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| b | max | 0.072 | 0.092 | 0.095 | 0.107 | 0.111 | 0.117 | 0.134 | 0.134 | 0.155 | 0.158 | 0.158 | 0.168 | 0.176 | 0.183 | 0.183 | 0.192 | 0.199 | 0.207 | 0.207 | 0.226 | 0.236 | 0.236 | 0.262 | 0.262 | 0.288 | 0.288 | 0.298 |
| b | min | 0.064 | 0.084 | 0.085 | 0.097 | 0.101 | 0.107 | 0.12 | 0.12 | 0.141 | 0.144 | 0.144 | 0.154 | 0.162 | 0.169 | 0.169 | 0.178 | 0.185 | 0.193 | 0.193 | 0.21 | 0.22 | 0.22 | 0.246 | 0.246 | 0.272 | 0.272 | 0.282 |
| h | max | 0.037 | 0.044 | 0.052 | 0.052 | 0.052 | 0.052 | 0.081 | 0.081 | 0.081 | 0.081 | 0.081 | 0.096 | 0.096 | 0.096 | 0.096 | 0.096 | 0.096 | 0.096 | 0.096 | 0.112 | 0.112 | 0.112 | 0.112 | 0.112 | 0.129 | 0.129 | 0.129 |
| h | min | 0.033 | 0.04 | 0.048 | 0.048 | 0.048 | 0.048 | 0.075 | 0.075 | 0.075 | 0.075 | 0.075 | 0.09 | 0.09 | 0.09 | 0.09 | 0.09 | 0.09 | 0.09 | 0.09 | 0.106 | 0.106 | 0.106 | 0.106 | 0.106 | 0.121 | 0.121 | 0.121 |
| d | 大径 最大值 | 0.365 | 0.44 | 0.465 | 0.548 | 0.58 | 0.621 | 0.694 | 0.694 | 0.809 | 0.911 | 0.911 | 0.988 | 1.046 | 1.097 | 1.097 | 1.16 | 1.218 | 1.278 | 1.278 | 1.39 | 1.45 | 1.45 | 1.621 | 1.621 | 1.795 | 1.795 | 1.853 |
| d | 大径 最小值 | 0.354 | 0.425 | 0.45 | 0.533 | 0.565 | 0.606 | 0.679 | 0.679 | 0.794 | 0.896 | 0.896 | 0.963 | 1.021 | 1.072 | 1.072 | 1.135 | 1.193 | 1.253 | 1.253 | 1.365 | 1.417 | 1.417 | 1.588 | 1.588 | 1.762 | 1.762 | 1.82 |
| b1 | max | 0.105 | 0.105 | 0.124 | 0.134 | 0.134 | 0.134 | 0.185 | 0.185 | 0.185 | 0.185 | 0.185 | 0.225 | 0.225 | 0.225 | 0.225 | 0.225 | 0.225 | 0.225 | 0.225 | 0.285 | 0.285 | 0.285 | 0.295 | 0.295 | 0.32 | 0.32 | 0.32 |
| b1 | min | 0.097 | 0.097 | 0.116 | 0.126 | 0.126 | 0.126 | 0.175 | 0.175 | 0.175 | 0.175 | 0.175 | 0.215 | 0.215 | 0.215 | 0.215 | 0.215 | 0.215 | 0.215 | 0.215 | 0.275 | 0.275 | 0.275 | 0.285 | 0.285 | 0.308 | 0.308 | 0.308 |
| b2 | max | 0.043 | 0.057 | 0.055 | 0.062 | 0.064 | 0.067 | 0.083 | 0.083 | 0.089 | 0.09 | 0.09 | 0.097 | 0.102 | 0.105 | 0.105 | 0.11 | 0.113 | 0.117 | 0.117 | 0.131 | 0.135 | 0.135 | 0.148 | 0.148 | 0.162 | 0.162 | 0.168 |
| b2 | min | 0.035 | 0.049 | 0.045 | 0.052 | 0.054 | 0.057 | 0.071 | 0.071 | 0.077 | 0.078 | 0.078 | 0.083 | 0.088 | 0.091 | 0.091 | 0.096 | 0.099 | 0.103 | 0.103 | 0.115 | 0.119 | 0.119 | 0.132 | 0.132 | 0.146 | 0.146 | 0.152 |
该标准(MS 3217B-1989)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级高精冲压定型级
推荐性能等级65Mn; 60Si2MnA (淬硬硬度 44~51HRC); 不锈钢
表面处理规范表面磷化涂防锈油;氧化发黑浸油;达克罗涂层
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:军工
核心连接场景:轴承轴向固定、轴端零件限位、孔内零件定位
主要功能用途:卡入轴/孔的沟槽中,限制零件轴向位移,防止轴承或套筒窜动
典型应用节点:
传动轴齿轮与轴承轴向卡槽限位、液压缸活塞限位锁死、销轴两端防轴向脱出
生产制造工艺与质量控制
产品等级(精度):高精冲压定型级
常用材料与性能等级:65Mn; 60Si2MnA (淬硬硬度 44~51HRC); 不锈钢
对应国际/德标:GB/T 893 (孔用); GB/T 894 (轴用); DIN 471; DIN 472; DIN 6799
推荐表面防腐:表面磷化涂防锈油;氧化发黑浸油;达克罗涂层
全流程工序步骤:
优质高碳弹簧钢带开卷 → 多工位精密级进模高速冲裁下料 → 超声波清洗除油 → 保护气氛网带炉淬火定型与回火 → 表面防锈磷化发黑 → 浸润脱水防锈油 → 弹性闭合疲劳抽检 → 成串穿线或纸盒包装
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 MS 3217B-1989 (轴用弹性挡圈)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。