日标平台标准档案编号:BJT-JIS-B1180-D33F
已被 JIS B1180-2014 替代
替代新版:JIS B1180-2014→
JIS B1180-2009
六角头细杆螺栓 图7
Hexagon head bolts-Reduced shank
本标准已废止,现行替代版本为:JIS B1180-2014
前往新版标准→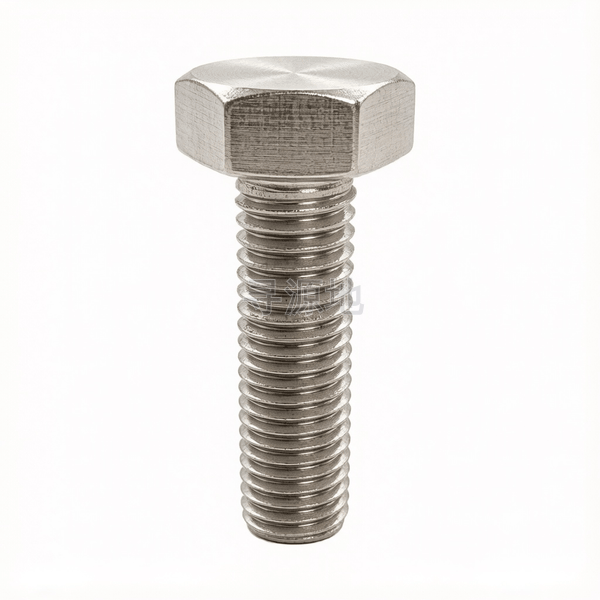
| 国标 GB | 国际 ISO | 德标 DIN | 日标 JIS |
|---|---|---|---|
| GB/T 77~80 | ISO 4026~4029 | DIN 913 | JIS B1180-2009 |
螺纹尺寸 d | M3 | M4 | M5 | M6 | M8 | M10 | M12 | M14 | M16 | M20 | |
|---|---|---|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 0.5 | 0.7 | 0.8 | 1 | 1.25 | 1.5 | 1.75 | 2 | 2 | 2.5 |
| s | 对边宽度 最大值 | 5.5 | 7 | 8 | 10 | 13 | 16 | 18 | 21 | 24 | 30 |
| s | 对边宽度 最小值 | 5.2 | 6.64 | 7.64 | 9.64 | 12.57 | 15.57 | 17.57 | 20.16 | 23.16 | 29.16 |
| e | 对角宽 最小值 | 5.98 | 7.5 | 8.63 | 10.89 | 14.2 | 17.59 | 19.85 | 22.78 | 26.17 | 32.95 |
| k | 头部厚度 最大值 | 2.2 | 3 | 3.74 | 4.24 | 5.54 | 6.69 | 7.79 | 9.09 | 10.29 | 12.85 |
| k | 头部厚度 最小值 | 1.8 | 2.6 | 3.26 | 3.76 | 5.06 | 6.11 | 7.21 | 8.51 | 9.71 | 12.15 |
| r | 过渡圆角 最小值 | 0.1 | 0.2 | 0.2 | 0.25 | 0.4 | 0.4 | 0.6 | 0.6 | 0.6 | 0.8 |
| da | 过渡圆径 最大值 | 3.6 | 4.7 | 5.7 | 6.8 | 9.2 | 11.2 | 13.7 | 15.7 | 17.7 | 22.4 |
该标准(JIS B1180-2009)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级A级 (6g 精密级)
推荐性能等级45H (合金钢淬火回火, 450HV); 33H; A2-21H不锈钢
表面处理规范氧化发黑浸防锈油;镀锌钝化;本色超声波脱脂(不锈钢)
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:通用机械/装备制造
核心连接场景:机械设备装配、管道法兰、钢结构、汽车、船舶等各行业连接
主要功能用途:与螺母配合,通过螺纹夹紧力将两个或多个被连接件紧固为一体
典型应用节点:
传动轴皮带轮与联轴器径向锁死、轴承衬套轴向限位、数控机床机械手精密微调紧定
生产制造工艺与质量控制
产品等级(精度):A级 (6g 精密级)
常用材料与性能等级:45H (合金钢淬火回火, 450HV); 33H; A2-21H不锈钢
对应国际/德标:DIN 913; DIN 914; DIN 915; DIN 916; ISO 4026~4029; GB/T 77~80
推荐表面防腐:氧化发黑浸防锈油;镀锌钝化;本色超声波脱脂(不锈钢)
全流程工序步骤:
SCM435/35CrMo合金盘条 → 球化退火 → 冷拔精密线材 → 无头多工位冷镦冲六角内孔 → 冷锻凹端/尖端/平端 → 精密无心滚丝机滚丝 → 光亮保护气氛淬火与高温回火 → 去油煮黑浸防锈油 → 光学通止规全检 → 塑料盒装入库
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 JIS B1180-2009 (六角头细杆螺栓 图7)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。