德标平台标准档案编号:BJT-DIN-7967-8E09
现行有效
DIN 7967-1970
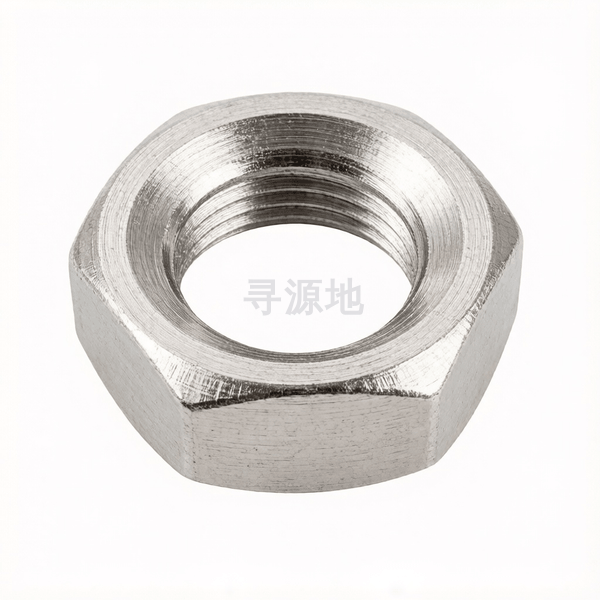
扣紧螺母(公制细螺纹系列2,9锁牙)
Self locking counter nuts-For metric fine thread series 2,9 locking teeth
| 国标 GB | 国际 ISO | 德标 DIN |
|---|---|---|
| GB/T 77~80 | ISO 4026~4029 | DIN 7967-1970 |
螺纹尺寸 d | M8 | M10 | M12 | M14 | M16 | M18 | M20 | M22 | M24 | M27 | M30 | M33 | M36 | M39 | M42 | M45 | M48 | M52 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 1 | 1.25 | 1.5 | 1.5 | 1.5 | 2 | 2 | 2 | 2 | 2 | 2 | 2 | 3 | 3 | 3 | 3 | 3 | 3 |
| h | 高度/厚度 | 0.4 | 0.5 | 0.6 | 0.6 | 0.7 | 0.7 | 0.8 | 0.8 | 0.9 | 1 | 1 | 1 | 1.3 | 1.3 | 1.4 | 1.5 | 1.5 | 1.5 |
| s | 对边宽度 最大值 | 13 | 17 | 19 | 22 | 24 | 27 | 30 | 32 | 36 | 41 | 46 | 50 | 55 | 60 | 65 | 70 | 75 | 80 |
| s | 对边宽度 最小值 | 12.73 | 16.73 | 18.67 | 21.67 | 23.67 | 26.67 | 29.67 | 31.61 | 35.61 | 40.61 | 45.61 | 49.61 | 54.54 | 59.54 | 64.54 | 69.54 | 74.54 | 79.54 |
| e | 对角宽度 | 15 | 19.6 | 21.9 | 25.4 | 27.7 | 31.2 | 34.6 | 36.9 | 41.6 | 47.3 | 53.1 | 57.7 | 63.5 | 69.3 | 75 | 80.8 | 86.5 | 92.4 |
| k | 头部厚度 | 3.5 | 4 | 4.5 | 5 | 5 | 5.5 | 6 | 6 | 7 | 7 | 8 | 8 | 9 | 9 | 11 | 12 | 14 | 16 |
该标准(DIN 7967-1970)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级A级 (6g 精密级)
推荐性能等级45H (合金钢淬火回火, 450HV); 33H; A2-21H不锈钢
表面处理规范氧化发黑浸防锈油;镀锌钝化;本色超声波脱脂(不锈钢)
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:紧固件配套
核心连接场景:与螺栓/螺柱配合实现可拆卸连接,广泛用于各行业装配
主要功能用途:与外螺纹件配合,通过螺纹啮合产生轴向夹紧力,实现被连接件的紧固
典型应用节点:
传动轴皮带轮与联轴器径向锁死、轴承衬套轴向限位、数控机床机械手精密微调紧定
生产制造工艺与质量控制
产品等级(精度):A级 (6g 精密级)
常用材料与性能等级:45H (合金钢淬火回火, 450HV); 33H; A2-21H不锈钢
对应国际/德标:DIN 913; DIN 914; DIN 915; DIN 916; ISO 4026~4029; GB/T 77~80
推荐表面防腐:氧化发黑浸防锈油;镀锌钝化;本色超声波脱脂(不锈钢)
全流程工序步骤:
SCM435/35CrMo合金盘条 → 球化退火 → 冷拔精密线材 → 无头多工位冷镦冲六角内孔 → 冷锻凹端/尖端/平端 → 精密无心滚丝机滚丝 → 光亮保护气氛淬火与高温回火 → 去油煮黑浸防锈油 → 光学通止规全检 → 塑料盒装入库
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 DIN 7967-1970 (扣紧螺母(公制细螺纹系列2,9锁牙))?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。