台标平台标准档案编号:BJT-CNS-CNS-9681-0A2A
现行有效
CNS 9681-1982
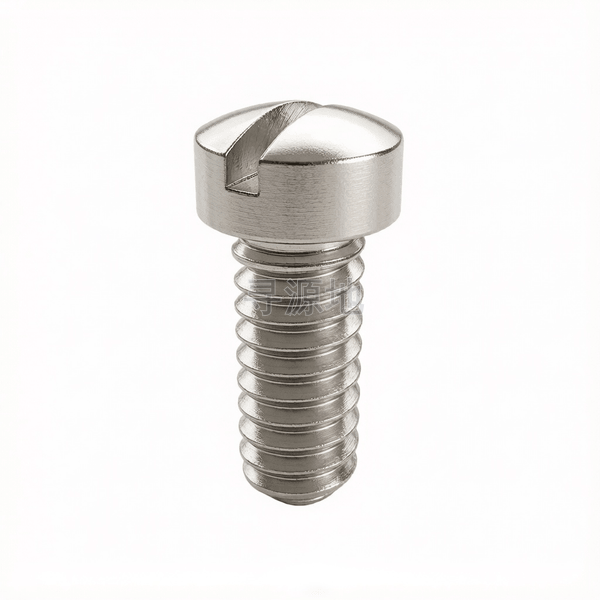
B型有槽扁圆顶盘头小螺钉(紧密机械用)
Slotted raised pan head machine screws for precision instruments-type B
| 国标 GB | 国际 ISO | 德标 DIN | 美标 ASME/ANSI | 台标 CNS |
|---|---|---|---|---|
| GB/T 818 | ISO 7045 | DIN 7985 | ASME B18.6.3 | CNS 9681-1982 |
螺纹尺寸 d | M1.2 | M1.4 | M1.6 | M1.7 | M2 | M2.2 | M2.3 | M2.5 | M2.6 | |
|---|---|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 0.25 | 0.3 | 0.35 | 0.35 | 0.4 | 0.45 | 0.45 | 0.45 | 0.45 |
| k | 头部厚度 最大值 | 0.75 | 0.85 | 0.85 | 0.95 | 1.08 | 1.08 | 1.18 | 1.28 | 1.28 |
| k | 头部厚度 最小值 | 0.7 | 0.8 | 0.8 | 0.9 | 1 | 1 | 1.1 | 1.2 | 1.2 |
| dk | 头部外径 最大值 | 1.85 | 2.05 | 2.35 | 2.55 | 3.05 | 3.35 | 3.55 | 3.85 | 4.05 |
| dk | 头部外径 最小值 | 1.7 | 1.9 | 2.2 | 2.4 | 2.8 | 3.1 | 3.3 | 3.6 | 3.8 |
| r | 过渡圆角 最大值 | 0.05 | 0.05 | 0.05 | 0.05 | 0.05 | 0.05 | 0.05 | 0.05 | 0.05 |
| t | max | 0.55 | 0.65 | 0.65 | 0.75 | 0.78 | 0.88 | 0.88 | 0.98 | 0.98 |
| t | min | 0.45 | 0.55 | 0.55 | 0.65 | 0.62 | 0.72 | 0.72 | 0.82 | 0.82 |
| f | 参数值 | 0.2 | 0.2 | 0.3 | 0.3 | 0.3 | 0.4 | 0.4 | 0.4 | 0.4 |
| n | max | 0.4 | 0.4 | 0.4 | 0.4 | 0.5 | 0.5 | 0.5 | 0.7 | 0.7 |
| n | min | 0.32 | 0.32 | 0.32 | 0.32 | 0.4 | 0.4 | 0.4 | 0.6 | 0.6 |
该标准(CNS 9681-1982)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级A级 (6g 精密级)
推荐性能等级4.8; 8.8; A2-70; 黄铜
表面处理规范镀蓝白锌;镀彩锌;镀镍;仿金镀铬;本色钝化
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:通用机械/电子
核心连接场景:机械零件紧固、电器装配、仪器仪表、家具连接
主要功能用途:旋入预制螺纹孔或与螺母配合,实现零件间的可拆卸紧固连接
典型应用节点:
家用电器内部构件连接、配电箱元器件螺栓固定、仪表仪器小五金紧固
生产制造工艺与质量控制
产品等级(精度):A级 (6g 精密级)
常用材料与性能等级:4.8; 8.8; A2-70; 黄铜
对应国际/德标:DIN 7985; ISO 7045; ASME B18.6.3; GB/T 818
推荐表面防腐:镀蓝白锌;镀彩锌;镀镍;仿金镀铬;本色钝化
全流程工序步骤:
碳钢/不锈钢线材 → 冷拔精密抽线 → 高速冷镦打头冲槽 → 高速搓丝成型螺纹 → 清洗脱脂 → 调质热处理(8.8级) → 表面滚镀钝化封孔 → 烘干 → 筛选装箱
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 CNS 9681-1982 (B型有槽扁圆顶盘头小螺钉(紧密机械用))?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。