台标平台标准档案编号:BJT-CNS-CNS-4402-6B3D
现行有效
CNS 4402-1978
内齿锁紧垫圈(J型)
Toothed lock washers with internal teeth—Type J
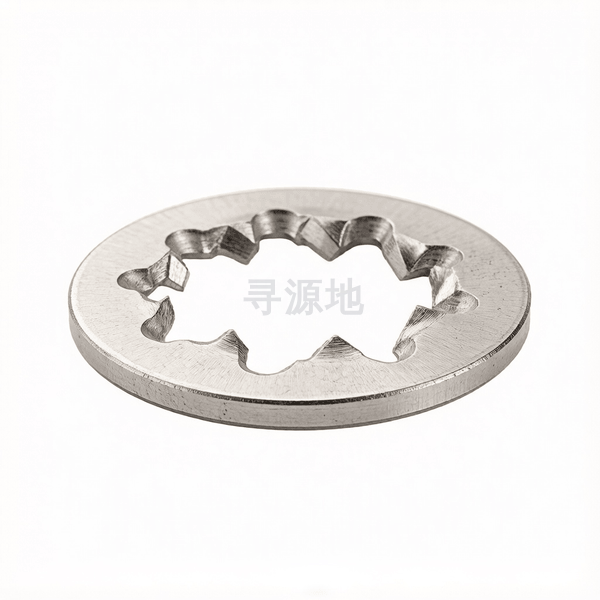
| 国标 GB | 国际 ISO | 德标 DIN | 台标 CNS |
|---|---|---|---|
| GB/T 97.1 | ISO 7089 | DIN 125A | CNS 4402-1978 |
螺纹尺寸 d | Φ1.7 | Φ1.8 | Φ1.9 | Φ2.2 | Φ2.5 | Ф2.7 | Φ2.8 | Φ3.2 | Φ3.7 | Ф4.3 | Φ5.1 | Φ5.3 | Φ6.4 | Φ7.4 | Ф8.2 | Φ8.4 | Ф10.5 | Φ12.5 | Ф14.5 | Ф16.5 | Φ19 | Φ21 | Φ23 | Φ25 | Φ28 | Φ31 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| h | 高度/厚度 | 0.3 | 0.3 | 0.3 | 0.3 | 0.4 | 0.4 | 0.4 | 0.4 | 0.5 | 0.5 | 0.5 | 0.6 | 0.7 | 0.8 | 0.8 | 0.8 | 0.9 | 1 | 1 | 1.2 | 1.4 | 1.4 | 1.5 | 1.5 | 1.6 | 1.6 |
| dc | 法兰外径 最大值 | 3.6 | 3.8 | 4 | 4.5 | 5 | 5.5 | 5.5 | 6 | 7 | 8 | 9 | 10 | 11 | 12.5 | 14 | 15 | 18 | 20.5 | 24 | 26 | 30 | 33 | 36 | 38 | 44 | 48 |
| dc | 法兰外径 最小值 | 3.3 | 3.5 | 3.7 | 4.2 | 4.7 | 5.2 | 5.2 | 5.7 | 6.64 | 7.64 | 8.64 | 9.64 | 10.57 | 12.07 | 13.57 | 14.57 | 17.57 | 19.98 | 23.48 | 25.48 | 29.48 | 32.38 | 35.38 | 37.38 | 43.38 | 47.38 |
| d | 大径 最大值 | 1.84 | 1.94 | 2.04 | 2.34 | 2.64 | 2.84 | 2.94 | 3.38 | 3.88 | 4.48 | 5.28 | 5.48 | 6.62 | 7.62 | 8.42 | 8.62 | 10.77 | 12.77 | 14.77 | 16.77 | 19.33 | 21.33 | 23.33 | 25.33 | 28.33 | 31.39 |
| d | 大径 最小值 | 1.7 | 1.8 | 1.9 | 2.2 | 2.5 | 2.7 | 2.8 | 3.2 | 3.7 | 4.3 | 5.1 | 5.3 | 6.4 | 7.4 | 8.2 | 8.4 | 10.5 | 12.5 | 14.5 | 16.5 | 19 | 21 | 23 | 25 | 28 | 31 |
| Number | of teeth min | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 6 | 8 | 8 | 8 | 8 | 8 | 8 | 8 | 9 | 10 | 10 | 12 | 12 | 12 | 14 | 14 | 14 | 14 |
该标准(CNS 4402-1978)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级A级 (d≤36mm); C级 (d>36mm)
推荐性能等级100HV (软钢); 200HV (中碳钢); 300HV (硬化钢); 304/316
表面处理规范镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色钝化
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:紧固件配套
核心连接场景:螺栓/螺母连接的支撑面扩大、防松、密封、绝缘
主要功能用途:增大支撑面积、保护被连接件表面,弹簧垫圈提供防松弹力
典型应用节点:
扩大螺栓与螺母预紧支撑受力面积、保护连接件基材表面抗压痕、弥补装配孔径公差偏大
生产制造工艺与质量控制
产品等级(精度):A级 (d≤36mm); C级 (d>36mm)
常用材料与性能等级:100HV (软钢); 200HV (中碳钢); 300HV (硬化钢); 304/316
对应国际/德标:GB/T 97.1; DIN 125A; ISO 7089 (平垫); DIN 9021 (大垫圈)
推荐表面防腐:镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色钝化
全流程工序步骤:
冷轧碳钢或不锈钢卷带 → 开卷校平 → 高速冲床连续级进模精密冲孔与落料 → 滚筒振动光饰机去冲剪毛刺 → 热处理淬火回火(高硬度垫圈) → 表面电镀锌/热浸锌 → 除水离心烘干 → 计数称重打包
具备本标准生产与现货能力的源头企业推荐
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 CNS 4402-1978 (内齿锁紧垫圈(J型))?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。