英标平台标准档案编号:BJT-BS-4174-4295
现行有效
BS 4174-2013
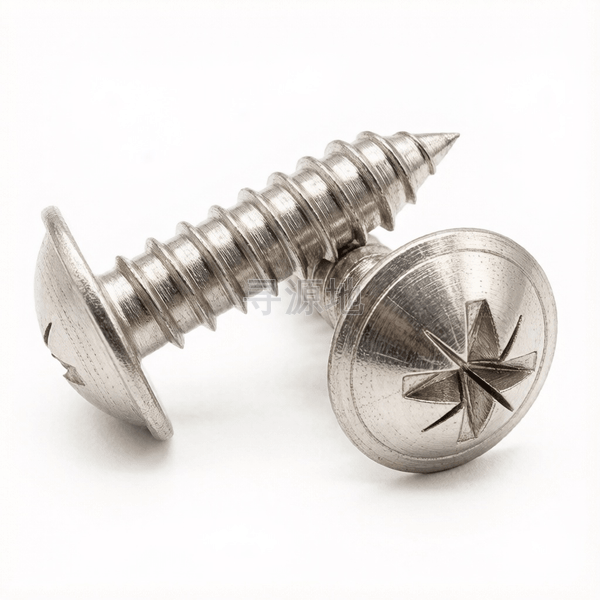
A牙米字槽(Z型)圆头带垫自攻螺钉表20
Type A cross recessed with type Z recess dimensions for flange head tapping screw-Table 20
| 国标 GB | 德标 DIN | 美标 ASME/ANSI | 英标 BS |
|---|---|---|---|
| GB/T 99~101 | DIN 7997 | ASME B18.6.1 | BS 4174-2013 |
螺纹尺寸 d | #4 | #6 | #8 | #10 | #12 | #14 | |
|---|---|---|---|---|---|---|---|
| P | 螺距 | 24 | 18 | 15 | 12 | 11 | 10 |
| h | max | 0.025 | 0.028 | 0.031 | 0.036 | 0.038 | 0.046 |
| h | min | 0.019 | 0.022 | 0.025 | 0.028 | 0.033 | 0.038 |
| k | 头部厚度 最大值 | 0.063 | 0.074 | 0.093 | 0.114 | 0.124 | 0.145 |
| k | 头部厚度 最小值 | 0.053 | 0.062 | 0.079 | 0.099 | 0.108 | 0.128 |
| dc | 法兰外径 最大值 | 0.257 | 0.321 | 0.384 | 0.448 | 0.511 | 0.573 |
| dc | 法兰外径 最小值 | 0.241 | 0.303 | 0.364 | 0.425 | 0.487 | 0.546 |
| d | 大径 最大值 | 0.114 | 0.141 | 0.168 | 0.194 | 0.221 | 0.254 |
| d | 大径 最小值 | 0.11 | 0.136 | 0.162 | 0.183 | 0.215 | 0.248 |
| t | max | 0.073 | 0.084 | 0.101 | 0.115 | 0.129 | 0.159 |
| t | min | 0.057 | 0.066 | 0.083 | 0.097 | 0.111 | 0.141 |
| d1 | max | 0.086 | 0.102 | 0.123 | 0.137 | 0.162 | 0.185 |
| M | 参数值 | 0.104 | 0.146 | 0.162 | 0.176 | 0.236 | 0.265 |
| No. | 参数值 | 1 | 2 | 2 | 2 | 3 | 3 |
该标准(BS 4174-2013)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级标准商用级
推荐性能等级表面渗碳淬火硬化 (芯部≥28HRC); 304不锈钢
表面处理规范黑色磷化;镀黄锌(彩锌);镀蓝白锌;仿古铜电镀
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:家具/木工
核心连接场景:家具制造、木制品装配、木结构连接、装修固定
主要功能用途:在木材中自行攻丝,用于木质构件、家具及装修木制品的紧固连接
典型应用节点:
石膏板与轻钢/木龙骨穿透紧固、板式家具与橱柜组装、实木及纤维密度板拼接
生产制造工艺与质量控制
产品等级(精度):标准商用级
常用材料与性能等级:表面渗碳淬火硬化 (芯部≥28HRC); 304不锈钢
对应国际/德标:DIN 7997; DIN 7505; ASME B18.6.1; GB/T 99~101
推荐表面防腐:黑色磷化;镀黄锌(彩锌);镀蓝白锌;仿古铜电镀
全流程工序步骤:
低碳冷镦钢盘圆 → 冷拔拉丝 → 冷镦成型喇叭头十字槽/米字槽 → 高速搓丝机搓制深牙割木螺纹 → 连续式网带炉整体淬火回火 → 表面黑磷化或镀彩锌 → 浸防锈油 → 包装装盒
具备本标准生产与现货能力的源头企业推荐
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 BS 4174-2013 (A牙米字槽(Z型)圆头带垫自攻螺钉表20)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。