美国标平台标准档案编号:BJT-ASME_ANSI--ANSI-B18.621.1-8-2B19
已被 ASME/ANSI B18.621.1-8-1999 替代
ASME/ANSI B18.621.1-8-1972
A型外齿锁紧垫圈 表8
Type A toothed lock washers with external teeth-Table8
本标准已废止,现行替代版本为:ASME/ANSI B18.621.1-8-1999
前往新版标准→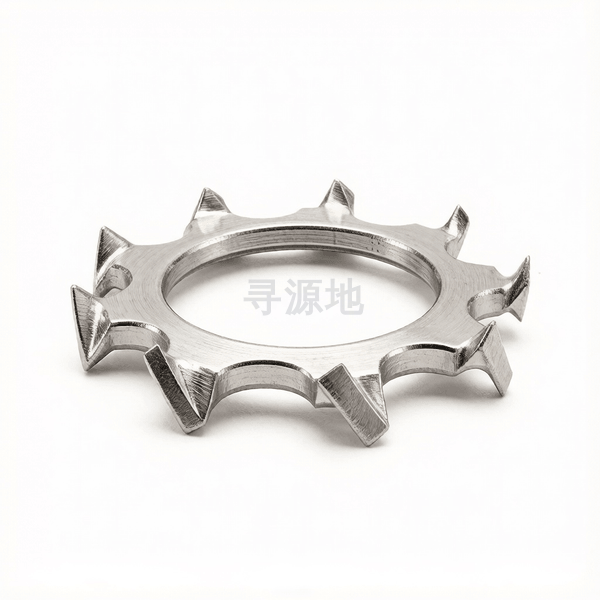
| 国标 GB | 国际 ISO | 德标 DIN | 美标 ASME/ANSI |
|---|---|---|---|
| GB/T 97.1 | ISO 7089 | DIN 125A | ASME/ANSI B18.621.1-8-1972 |
螺纹尺寸 d | 1 | #3 | #4 | #5 | #6 | #8 | #10 | #12 | 1/2 | 1/4 | 3/4 | 3/8 | 5/8 | 7/8 | 5/16 | 7/16 | 9/16 | 11/16 | 13/16 | |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| h | max | 0.067 | 0.016 | 0.018 | 0.02 | 0.022 | 0.023 | 0.024 | 0.027 | 0.045 | 0.028 | 0.055 | 0.04 | 0.05 | 0.06 | 0.034 | 0.04 | 0.045 | 0.05 | 0.055 |
| h | min | 0.059 | 0.01 | 0.012 | 0.014 | 0.016 | 0.018 | 0.018 | 0.02 | 0.037 | 0.023 | 0.047 | 0.032 | 0.042 | 0.052 | 0.028 | 0.032 | 0.037 | 0.042 | 0.047 |
| dc | 法兰外径 最大值 | 1.62 | 0.235 | 0.26 | 0.285 | 0.32 | 0.381 | 0.41 | 0.475 | 0.9 | 0.51 | 1.26 | 0.694 | 1.07 | 1.41 | 0.61 | 0.76 | 0.985 | 1.155 | 1.315 |
| dc | 法兰外径 最小值 | 1.59 | 0.22 | 0.245 | 0.27 | 0.305 | 0.365 | 0.395 | 0.46 | 0.88 | 0.494 | 1.22 | 0.67 | 1.045 | 1.38 | 0.588 | 0.74 | 0.96 | 1.13 | 1.29 |
| d | 大径 最大值 | 1.06 | 0.109 | 0.123 | 0.136 | 0.15 | 0.176 | 0.204 | 0.231 | 0.53 | 0.267 | 0.795 | 0.398 | 0.663 | 0.927 | 0.332 | 0.464 | 0.596 | 0.728 | 0.861 |
| d | 大径 最小值 | 1.025 | 0.102 | 0.115 | 0.129 | 0.141 | 0.168 | 0.195 | 0.221 | 0.513 | 0.256 | 0.768 | 0.384 | 0.641 | 0.897 | 0.32 | 0.448 | 0.576 | 0.704 | 0.833 |
该标准(ASME/ANSI B18.621.1-8-1972)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级A级 (d≤36mm); C级 (d>36mm)
推荐性能等级100HV (软钢); 200HV (中碳钢); 300HV (硬化钢); 304/316
表面处理规范镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色钝化
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:紧固件配套
核心连接场景:螺栓/螺母连接的支撑面扩大、防松、密封、绝缘
主要功能用途:增大支撑面积、保护被连接件表面,弹簧垫圈提供防松弹力
典型应用节点:
扩大螺栓与螺母预紧支撑受力面积、保护连接件基材表面抗压痕、弥补装配孔径公差偏大
生产制造工艺与质量控制
产品等级(精度):A级 (d≤36mm); C级 (d>36mm)
常用材料与性能等级:100HV (软钢); 200HV (中碳钢); 300HV (硬化钢); 304/316
对应国际/德标:GB/T 97.1; DIN 125A; ISO 7089 (平垫); DIN 9021 (大垫圈)
推荐表面防腐:镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色钝化
全流程工序步骤:
冷轧碳钢或不锈钢卷带 → 开卷校平 → 高速冲床连续级进模精密冲孔与落料 → 滚筒振动光饰机去冲剪毛刺 → 热处理淬火回火(高硬度垫圈) → 表面电镀锌/热浸锌 → 除水离心烘干 → 计数称重打包
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 ASME/ANSI B18.621.1-8-1972 (A型外齿锁紧垫圈 表8)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。