澳标平台标准档案编号:BJT-AS-AS-1252-51A9
现行有效
AS 1252-1996
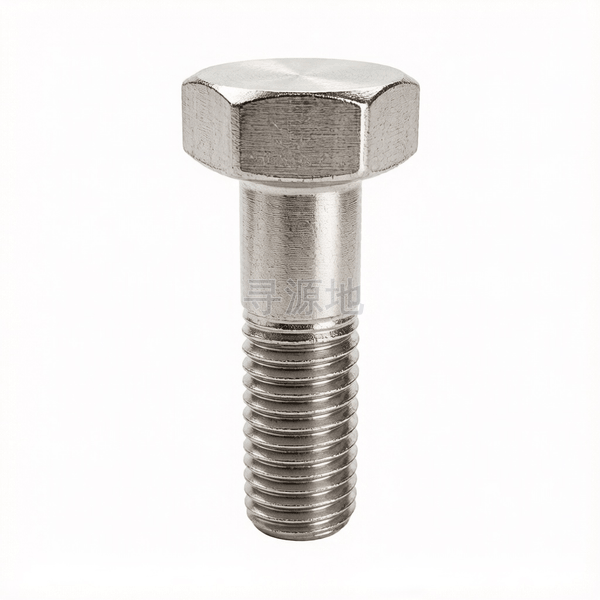
米制钢结构用高强度六角头螺栓
High-strength structural bolting assemblies for preloading-hex bolt
| 国标 GB | 国际 ISO | 德标 DIN | 美标 ASME/ANSI |
|---|---|---|---|
| GB/T 5783 | ISO 4017 | DIN 933 | ASME B18.2.1 |
螺纹尺寸 d | M16 | M20 | M22 | M24 | M27 | M30 | M36 | |
|---|---|---|---|---|---|---|---|---|
| P | 螺距 | 2 | 2.5 | 2.5 | 3 | 3 | 3.5 | 4 |
| s | 对边宽度 最大值 | 27 | 34 | 36 | 41 | 46 | 50 | 60 |
| s | 对边宽度 最小值 | 26.16 | 33 | 35 | 40 | 45 | 49 | 58.8 |
| e | 对角宽 最小值 | 29.56 | 37.29 | 39.55 | 45.2 | 50.85 | 55.37 | 66.44 |
| k | 头部厚度 最大值 | 10.75 | 13.4 | 14.9 | 15.9 | 17.9 | 19.75 | 23.55 |
| k | 头部厚度 最小值 | 9.25 | 11.6 | 13.1 | 14.1 | 16.1 | 17.65 | 21.45 |
| r | 过渡圆角 最小值 | 0.6 | 0.8 | 0.8 | 1 | 1.2 | 1.2 | 1.5 |
| da | 过渡圆径 最大值 | 18.7 | 23.24 | 25.24 | 27.64 | 31.24 | 34.24 | 41 |
| ds | max | 16.7 | 20.84 | 22.84 | 24.84 | 27.84 | 30.84 | 37 |
| ds | min | 15.3 | 19.16 | 21.16 | 23.16 | 26.16 | 29.16 | 35 |
| 材料 | 钢 | 不锈钢 | 有色金属 | |
|---|---|---|---|---|
| 通用技术条件 | GB/T 16938 | |||
| 螺纹 | 公差 | 6g | ||
| 标准 | GB/T 193、GB/T 9145 | |||
| 机械性能 | 等级 | d < 3 mm: 按协议; 3 mm ≤ d ≤ 39 mm: 5.6、8.8、10.9; 3 mm ≤ d ≤ 16 mm: 9.8; d > 39 mm: 按协议 | d ≤ 24 mm: A2-70、A4-70; 24 mm < d ≤ 39 mm: A2-50、A4-50; d > 39 mm: 按协议 | CU2、CU3、AL4 |
| 标准 | 3 mm ≤ d ≤ 39 mm: GB/T 3098.1; d < 3 mm 和 d > 39 mm: 按协议 | d ≤ 39 mm: GB/T 3098.6; d > 39 mm: 按协议 | GB/T 3098.10 | |
| 公差 | 产品等级 | d ≤ 24 mm 和 L ≤ 10 d 或 L ≤ 150 mm (按较小值): A; d > 24 mm 或 L > 10 d 或 L > 150 mm (按较小值): B | ||
| 标准 | GB/T 3103.1 | |||
| 表面缺陷 | GB/T 5779.1 | - | - | |
| 表面处理 | - | 不经处理; 电镀技术要求按 GB/T 5267.1; 非电解锌片涂层技术要求按 GB/T 5267.2; 热浸镀锌层技术要求按 GB/T 5267.3 | 简单处理; 钝化处理技术要求按 GB/T 5267.4 | 简单处理; 电镀技术要求按 GB/T 5267.1 |
| - | 如需其他技术要求或表面处理,应由供需协议 | |||
| 验收及包装 | GB/T 90.1、GB/T 90.2 | |||
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:通用机械/装备制造
核心连接场景:机械设备装配、管道法兰、钢结构、汽车、船舶等各行业连接
主要功能用途:与螺母配合,通过螺纹夹紧力将两个或多个被连接件紧固为一体
典型应用节点:
通用机械设备组装、管道支架固定、机加工零件通孔对夹锁紧
生产制造工艺与质量控制
产品等级(精度):A级/B级 (GB/T 5783或同等标准)
常用材料与性能等级:4.8; 8.8; 10.9; A2-70
对应国际/德标:DIN 933; ISO 4017; ASME B18.2.1; GB/T 5783
推荐表面防腐:镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑
全流程工序步骤:
盘条退火 → 酸洗拔丝 → 多工位冷镦切六角 → 滚丝搓牙 → 网带炉调质淬火回火 → 表面电镀/热浸锌 → 除氢退脆 → 全检包装入库
具备本标准生产与现货能力的源头企业推荐
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 AS 1252-1996 (米制钢结构用高强度六角头螺栓)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。