美军标平台标准档案编号:BJT-AN-AN-763-3-86A8
现行有效
AN 763-3-2013
米制八孔垫圈 表3
Metric washer with eight holes-Table 3
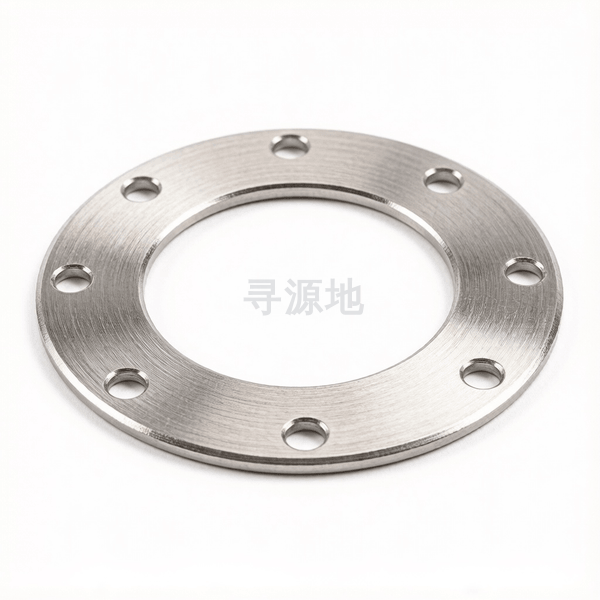
螺纹尺寸 d | Φ88.9 | Φ101.6 | Ф127 | Φ152.4 | Φ177.8 | |
|---|---|---|---|---|---|---|
| h | 高度/厚度 | 0.41 | 0.41 | 0.41 | 0.41 | 0.41 |
| dc | 法兰外径 | 141.27 | 155.58 | 180.98 | 206.38 | 233.38 |
| d | 大径 最小值 | 85.73 | 98.43 | 123.83 | 149.23 | 174.63 |
| d0 | max | 8.34 | 8.34 | 8.34 | 8.34 | 8.34 |
| d0 | min | 8.33 | 8.33 | 8.33 | 8.33 | 8.33 |
| d1 | 参数值 | 123.83 | 138.13 | 163.53 | 188.93 | 215.9 |
该标准(AN 763-3-2013)暂无直接嵌套的原生规范矩阵表。以下为本标准已归档的核心技术要求:
产品等级A级 (d≤36mm); C级 (d>36mm)
推荐性能等级100HV (软钢); 200HV (中碳钢); 300HV (硬化钢); 304/316
表面处理规范镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色钝化
主要适配材质碳钢 / 不锈钢 / 合金钢
工程应用场景与制造工艺画像
行业工况与连接用途
所属工业领域:航空航天
核心连接场景:螺栓/螺母连接的支撑面扩大、防松、密封、绝缘
主要功能用途:增大支撑面积、保护被连接件表面,弹簧垫圈提供防松弹力
典型应用节点:
扩大螺栓与螺母预紧支撑受力面积、保护连接件基材表面抗压痕、弥补装配孔径公差偏大
生产制造工艺与质量控制
产品等级(精度):A级 (d≤36mm); C级 (d>36mm)
常用材料与性能等级:100HV (软钢); 200HV (中碳钢); 300HV (硬化钢); 304/316
对应国际/德标:GB/T 97.1; DIN 125A; ISO 7089 (平垫); DIN 9021 (大垫圈)
推荐表面防腐:镀蓝白锌;镀彩锌;热浸镀锌;达克罗;发黑浸油;本色钝化
全流程工序步骤:
冷轧碳钢或不锈钢卷带 → 开卷校平 → 高速冲床连续级进模精密冲孔与落料 → 滚筒振动光饰机去冲剪毛刺 → 热处理淬火回火(高硬度垫圈) → 表面电镀锌/热浸锌 → 除水离心烘干 → 计数称重打包
具备本标准生产与现货能力的源头企业推荐
暂无直接排产本标准的公开实体工厂
全国对口特色产业集群汇聚海量模具与冷镦机台能力,您可以直接发布针对本标准的采购需求,由源头工厂自主响应报价。
工程数据声明:上述参数摘录自紧固件相关行业标准文献,用于前期设计选型与通用公差参考。精密装配、特种防腐或大宗采办时,请以官方正版最新标准文件为准。
需要采购或定制 AN 763-3-2013 (米制八孔垫圈 表3)?
一键将标准代号、公称尺寸带入发布向导,由系统向全国具备对应模具的实体企业精准撮合。